ChironLuft- und Raumfahrtindustrie muss ihre Prozesse komplett neu denken
Von
Richard Pergler
14 min Lesedauer
Was lange von kleinen Losgrößen, Einzelteilen und viel manueller Arbeit geprägt war, muss heute zunehmend in industriellen Dimensionen bewältigt werden. Chiron bietet Lösungen, die effizient, effektiv und sicher die neuen Anforderungen dieser im Umbruch befindlichen Branche erfüllen.
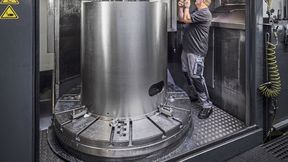
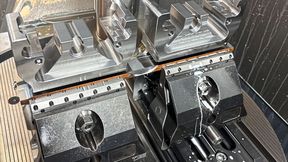
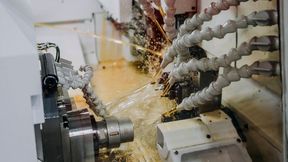
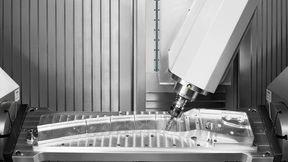
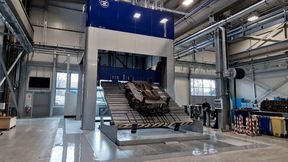
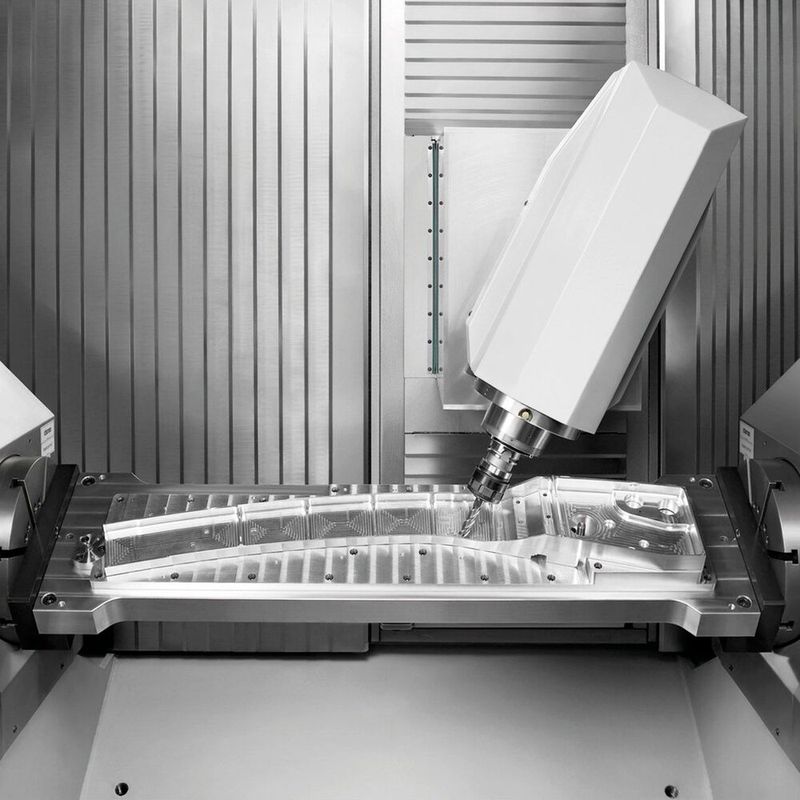
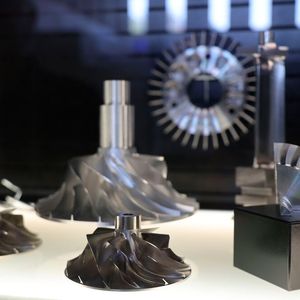
Zerspanungsgrade von 95 Prozent und mehr – aus Stabilitätsgründen werden in der Luftfahrtindustrie gerade strukturrelevante, tragende Komponenten oft aus dem Vollen gefräst. Auch das geschieht heute oft in mannloser Bearbeitung.
(Bild: Chiron)
Strukturen und Prozesse in der Luft- und Raumfahrtfertigung verändern sich gerade grundlegend: Die Losgrößen in der Luft- und Raumfahrtindustrie wachsen. Nicht unbedingt zu jenen derart großen Stückzahlen, wie sie noch vor einigen Jahren in der Automobilindustrie üblich waren. Aber doch Mengen, bei denen eine Fertigung, die jedes Teil wie ein Einzelstück behandelt, schnell an ihre Grenzen kommt. Die Flugzeughersteller erhöhen ihre Produktionsraten. Airbus hat im ersten Halbjahr 2026 bereits 351 Verkehrsflugzeuge ausgeliefert und einen Auftragsbestand von 9222 Verkehrsflugzeugen ausgewiesen. Für die A320-Familie hält das Unternehmen an einer Produktionsrate von 70 bis 75 Flugzeugen pro Monat bis Ende 2027 fest; anschließend soll die Zahl bei 75 stabilisiert werden. Bei anderen Herstellern sieht es ähnlich aus.
Anforderungen im Umbruch
Solche Zahlen verändern die Anforderungen in der Produktionskette dramatisch. Die Zulieferer müssen liefern. Kontinuierlich. Präzise und qualitativ hochwertig. Und zwar zuverlässig. Sie brauchen Kapazität. Sie brauchen kurze Durchlaufzeiten. Sie müssen Varianten beherrschen. Sie müssen Qualität reproduzierbar absichern. Und sie müssen, um markt- und wettbewerbsfähig zu bleiben, ihre Maschinen optimal auslasten, um so zu attraktiven Konditionen fertigen zu können.
In der Zerspanung ist Frage deshalb längst nicht mehr nur, ob ein Bearbeitungszentrum ein komplexes Aerospace-Bauteil fertigen kann. Die interessantere Frage lautet: Wie viele solcher Bauteile kann es in welchem Zeitraum fertigen – und was passiert dazwischen?
Die Stückzahl kommt durch die Hintertür
Die Fertigung in der Luft- und Raumfahrt ist keine Automobilindustrie. Das wird sie auch nicht werden. Ein Flugzeug besteht aus sehr vielen Teilen. Manche davon werden nur in kleinen Stückzahlen gebraucht. Andere tauchen in einem Programm immer wieder auf. Und aus wenigen Dutzend oder einigen Hundert Teilen kann über die Laufzeit eines Flugzeugprogramms eine durchaus ansehnliche Serie werden.
Die Veränderung kommt deshalb nicht als großer Sprung. Sie kommt Stück für Stück. Ein Bauteil, das früher als Einzelteil betrachtet wurde, bekommt einen wiederkehrenden Abruf. Eine kleine Serie wird zur mittleren Serie. Aus mehreren Varianten entsteht eine Familie. Und plötzlich wird die Frage interessant, ob sich die Maschine auch nachts oder am Wochenende um die Teile kümmern kann.
Von der manufakturellen zur industriellen Fertigung
Das ist der Punkt, an dem in der bislang stark manufakturell geprägten Fertigung nicht nur vor dem Hintergrund des Facharbeitermangels, sondern insbesondere auch im Zeichen von Fertigungsqualität und Effizienz Automatisierung verstärkt ins Spiel kommt. Und es ist der Punkt, an dem sich auch die Werkzeugmaschine verändert. Dabei muss sie nicht unbedingt (nur) schneller werden. Sie muss vor allem besser ausgelastet werden.
Branchentreff am 3. Dezember 2026
Für die Taktgeber hinter dem Aerospace-Boom
Im Rahmen der Veranstaltung werden praxisnahe Fallstudien vorgestellt, in denen Unternehmen und Experten innovative Ansätze diskutieren. Den Teilnehmenden wird es ermöglicht, praxisrelevante Fertigungsstrategien zu reflektieren und in den Dialog mit Experten und Anwendern zu treten – mit dem Ziel, die eigenen Produktionsprozesse kontinuierlich zu verbessern und an den aktuellen Stand der Branche anzupassen.
Der Tuttlinger Werkzeugmaschinenhersteller Chiron hat dafür ein breit aufgestelltes Maschinenangebot, das ein weites Spektrum höchst unterschiedlicher Anwendungsfälle abdeckt. Das aktuelle Programm reicht von der Micro5 und Micro5 XL für kleine und kleinste Präzisionskomponenten über die kompakten Baureihen 08, 12 und 15 bis zu 16, 18 und 19 bis zu den Baureihen 22 und 25 für größere Teile sowie die noch größere Baureihe 28. Dazu kommen die MILL-Baureihe für lange Werkstücke und die 715 für Fräs-Dreh-Aufgaben. Ergänzt wird das Programm um Automation und digitale Lösungen.
Klein und sicherheitsrelevant
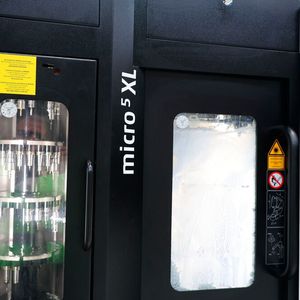
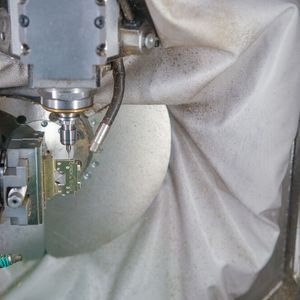
„Klein“ heißt in der Luft- und Raunfahrtindustrie keineswegs „nebensächlich“. Chiron hat beispielsweise mit dem ultrakompakten 5-Achs-Bearbeitungszentrum Micro5 eine Maschine, die auf hochpräzise 5-Achs-Bearbeitung kleiner Werkstücke ausgelegt ist. Es geht um Teile bis hinunter zu Größen, wie sie in Schweizer Luxusuhren verbaut werden oder eben als sicherheitsrelevante Komponenten etwa in der Sensorik und Steuerung von Luft- und Raumfahrzeugen. Die maximalen Werkstückabmessungen bei dieser Maschinepassen in einen Kubus mit jeweils 50 Millimetern Seitenlänge. Die Maschine ist kompakt, dynamisch und lässt sich mit einem Magazin von bis zu 60 Werkzeugen sowie mit Palettierung ausrüsten. Für die automatische Beschickung steht das Handlingsystem Feed5 zur Verfügung, dessen 6-Achs-Roboter bis zu zwei Micro5 versorgen kann.
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
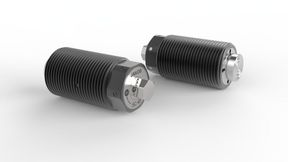
Gerade bei kleinen Teilen können Nebenzeiten überproportional ins Gewicht fallen. Wenn das Werkstück nur wenige Minuten in der Maschine verbringt, wird eine manuelle Beschickung schnell zum limitierenden Faktor. Wie hier eine Automatisierung zur Optimierung beitragen kann, zeigte Chiron beispielsweise auf diversen Messen mit der Fertigung von Aerospace-Steckverbindern auf einer Micro5. Und mit der Micro5 XL wurde das Konzept inzwischen auf größere Werkstücke bis 120 Millimeter erweitert. Das Prinzip bleibt gleich: Die Maschine soll mit dem teil beschäftigt sein – nicht der Bediener.
Wenn's eine Nummer größer sein darf
Bei den Baureihen 08, 12 und 15 wird aus dem Prinzip ein ausgewachsenes Produktionskonzept: Die Baureihe 08 ist auf kompakte, dynamische Bearbeitung ausgelegt. Es gibt sie ein- und zweispindlig, als 5-Achs-Maschine, mit hauptzeitparallelem Werkstückwechsel und auch als Fräs-Dreh-Variante. Damit lässt sich die Maschine sehr genau auf die jeweilige Aufgabe zuschneiden. Und damit ist sie, wie die gesamte Maschinenfamilie, prädestiniert für ein weites Spektrum an Luft- und Raumfahrtteilen.
Bei der Baureihe 12 kommt ebenfalls die Doppelspindel ins Spiel. Und die Baureihe 15 führt den Gedanken weiter. Mit zwei Spindeln, einem automatisierten Werkstückwechsel und den bauartbedingten kurzen Wegen lässt sich die Wartezeit der Maschine deutlich reduzieren. Das klingt unspektakulär. Ist es aber nicht.
Wenn sich Sekunden summieren
Denn in einer Serienfertigung summieren sich die Sekunden. Ein paar Sekunden beim Werkzeugwechsel. Ein paar beim Beladen. Ein paar beim Entladen. Ein paar Minuten, weil der Bediener gerade an einer anderen Maschine beschäftigt ist. Am Ende werden daraus Stunden, Tage und Wochen, die letztlich in der Teilefertigung fehlen.
Die Unternehmen der Luft- und Raumfahrtindustrie brauchen eine neue Fertigungslogik.
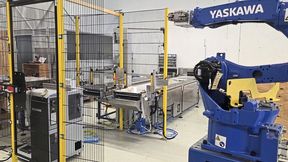
Deshalb brauchen die Unternehmen der Luft- und Raumfahrtindustrie eine neue Fertigungslogik: Früher stand der Bediener neben der Maschine, der Blick auf der Werkzeugschneide, die Hand oft am Poti. Heute versorgt ein Maschinenbediener mehrere Maschinen. Besser noch: Er bestückt eine Automation, die mehrere Maschinen und möglicherweise unterschiedlichste Prozesse abdeckt, bereitet Werkzeuge vor, kontrolliert die laufenden Bearbeitungen und kümmert sich um das, was tatsächlich die Aufmerksamkeit eines Facharbeiters benötigt.
Passgenaue Fertigungskonzepte
Chiron bietet dafür unterschiedliche Konzepte. Variocell Move bringt einen Roboter an die Maschine. Variocell Pallet arbeitet mit Paletten und ist damit auch für wechselnde Werkstücke und kleinere Losgrößen interessant. Variocell System verbindet Bearbeitungszentren mit Materialhandling und weiteren Stationen zu einer automatisierten Fertigung. Dazu kommt Feed5 für die kompakte Automation der Micro5.
Chiron
Werkzeugmaschinenhersteller aus Tuttlingen
Lösungen aus einem Guss
Chiron bietet für Zerspanungsaufgaben in der Luft- und Raumfahrtindustrie vom kompakten 5-Achs-Zentrum bis zur großen Langbettmaschine einen ungewöhnlich breiten Baukasten. Es gibt also nicht die eine Aerospace-Maschine. Es gibt unterschiedlichste Maschinen, die für verschiedenste Fertigungsaufgaben aus einem breiten Anwendungsspektrum optimal konzipiert sind. Dazu kommen Doppelspindelkonzepte, Komplettbearbeitung, Paletten- und Roboterautomation sowie digitale Lösungen zur Prozessüberwachung. Das aktuelle Portfolio ist damit weniger als Sammlung einzelner Maschinen zu verstehen, sondern vielmehr als die Möglichkeit, eine Fertigung aus ganzheitlicher Perspektive entlang ihrer konkreten Aufgabe aufzubauen.. Link hier
Das Entscheidende an der Automatisierung ist nicht der Roboter oder das Pallettensystem. Das sind nur die sichtbaren Faktoren. Entscheidend sind das Konzept und die Arbeitsweise dahinter. Wenn beispielsweise eine FZ 16 S mit einer Variocell Pallet und 26 Paletten ausgestattet wird, entsteht aus dem Bearbeitungszentrum eine Fertigungseinheit, die viele unterschiedliche Aufträge aufnehmen kann. Genau diese Kombination ist ideal für flexible, hochautomatisierte Variantenfertigung. Das ist hochinteressant gerade für Aerospace. Denn dort bedeutet Flexibilität, unterschiedliche Aufträge wirtschaftlich hintereinander fertigen zu können.
Titan zu zerspanen erfordert Know-how und Maschinenpower
Zerspanung in der Luft- und Raumfahrtindustrie bedeutet auch ein weites Spektrum an Werkstoffen – von Kunststoff über unterschiedlichste Aluminiumlegierungen bis hin zu Titan und Inconel ist so ziemlich alles dabei. Und nicht wenige davon sind in der Zerspanung eine echte Herausforderung.
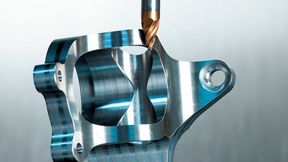
Titanbeispielsweise ist ein Werkstoff, der große Kräfte aufnehmen kann. Leicht. Temperaturbeständig. Für viele Anwendungen in der Luftfahrt geradezu ideal. Beim Fräsen macht Titan dem Zerspaner das Leben allerdings nicht leicht. Die Wärme bleibt zu einem erheblichen Teil im Werkzeug und im Werkstück. Die Schnittkräfte sind hoch. Die Werkzeuge werden entsprechend belastet. Und wenn bei den in der -luft- und Raumfahrtindustrie oft typischen hohen Zerspanungsgraden viel Material aus dem Vollen herausgearbeitet werden muss, braucht der Anwender in der Serienfertigung eben auch eine Maschine, die das nicht nur „irgendwie“ schafft, sondern reproduzierbar und prozessstabil Gutteile liefert.
Solide Maschinen für komplexe Aufgaben
Chiron hat beispielsweise die FZ 16 S five axis in einer Variante mit HSK-A100-Schnittstelle vorgestellt. Die Spindel erreicht bis zu 400 Newtonmeter Drehmoment und bis zu 80 Kilowatt Leistung. Die solide Fahrportalbauweise der Maschine sorgt für hohe statische und dynamische Steifigkeit. Typische Anwendungen für diese Maschine sind etwa Turbinenbauteile und Titanstrukturteile.
Die klassische Aerospace-Aufgabe beginnt oft mit einem großen Rohling, einer komplizierten Geometrie und einem hohen Zerspanungsgrad.
Die klassische Aerospace-Aufgabe beginnt oft mit einem großen Rohling, einer komplizierten Geometrie und einem hohen Zerspanungsgrad. Am Ende steht dann meist ein Teil, das hohe Anforderungen erfüllen muss. Die 5-Achs-Bearbeitung hilft dabei, möglichst viele Bearbeitungen in einer Aufspannung unterzubringen. Das spart nicht nur Zeit, sondern zudem auch Spannvorgänge. Und jeder Spannvorgang, der wegfällt, ist eine mögliche Fehlerquelle weniger.
Fünf Achsen sind kein Selbstzweck
Die 5-Achs-Bearbeitung ist insbesondere deshalb interessant, sich damit der Werkzeugeinsatz am Werkstück verändert. Das Werkzeug kann der Oberfläche viel besser folgen. Geometrien lassen sich aus unterschiedlichen Richtungen bearbeiten. Tiefere Kavitäten werden erreichbar. Und das Bauteil muss weniger häufig neu gespannt werden. Bei einem komplexen Aerospace-Bauteil kann das einen erheblichen Unterschied machen.
Die FZ 19 S five axis vereint Flexibilität, Peäzision und Performance. Mit ihrem Arbeitsraum von 850 x 960 x 700 mm ist die Chiron-Maschine auf größere komplexe Werkstücke ausgelegt. Sie arbeitet mit einer Fahrportal-Bauweise und kann mit großen Werkzeugmagazinen ausgestattet werden. Ein aktuelles Beispiel ist die Fertigung einer Strebe für eine Fahrwerksbaugruppe aus Titan Grade 5. Weitere Aerospace-Anwendungen umfassen etwa Engine Mounts und Brackets, aber beispielsweise auch Window Frames und Airfoils. Das breite Spektrum macht deutlich, dass „Aerospace“ eine umfangreiche Sammlung sehr unterschiedlicher Fertigungsaufgaben umfasst.
Vom Forschungsbauteil zur Serie
Am Center for Hybrid Electric Systems Cottbus, chesco, stehen drei identisch konfigurierte FZ 19 S five axis. Dort geht es um Komponenten für elektrische und hybride Flugzeugantriebe. Das ist zunächst keine Serienfertigung, es geht vielmehr um Entwicklung. Um Prototypen. Um neue Komponenten. Aber gerade dort muss die Fertigung reproduzierbar werden. Denn irgendwann soll schließlich aus der Prototypenfertigung ein belastbarer Prozess werden. Und aus dem Prozess vielleicht eine Vorserie.
Wenn Fertigung und Entwicklung näher zusammenrücken, muss eine Maschine auch schnell genug für den nächsten Versuch bereit sein.
Dieser Trend, dass Fertigung und Entwicklung näher zusammenrücken, gewinnt in der Luft- und Raumfahrtindustrie zunehmend an Bedeutung. In solch einer Umgebung sollte eine Maschine deshalb nicht nur Serienproduktion können. Sie muss auch schnell genug für den nächsten Versuch bereit sein.
Zwei Spindeln, ein Bauteil
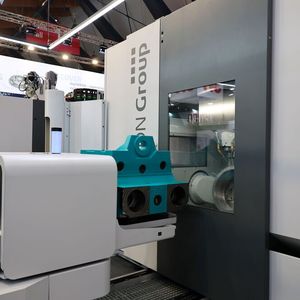
Bei größeren Strukturkomponenten mit entsprechendem Zerspanungsgrad wird es interessant, wenn zwei Spindeln gleichzeitig arbeiten können. Die Chiron-Baureihe 25 setzt dabei auf einen Spindelabstand von 800 Millimetern. Die Maschine ist als DZ 25 S five axis und als DZ 25 P five axis mit Palettenwechsler erhältlich. Hier sind unter anderem Track Ribs, Window Frames und Wing Slots typische Werkstücke aus dem Aerospace-Bereich.
Die Baureihe 28 bringt dieses Prinzip in noch größere Dimensionen. Mit 1200 Millimetern Spindelabstand, Verfahrwegen bis 1200 x 1100 x 800 Millimetern und zwei unabhängig verfahrbaren Spindeln Sind die Maschinen für große Zerspanvolumina hervorragend gerüstet. Und in der Variante mit Palettenwechsler ist sie prädestiniert für hohe Stückzahlen und kurze Taktzeiten.
Produktivität, die zur Aufgabe passt
Auch wenn zwischen diesem System und der Micro5 Welten liegen - der Grundgedanke dahinter ist derselbe. Nicht die Maschine soll möglichst groß sein. Sondern die Produktivität soll zur Aufgabe passen. Wenn zwei Spindeln sinnvoll eingesetzt werden können, wird aus einem großen Bauteil eine Aufgabe, bei der sich die Bearbeitungszeit deutlich reduzieren lässt.
Intelligente Fertigungsstrategie - es geht darum, die Zeit auf der Maschine optimal zu nutzen..
Allerdings hilft auch die größte Doppelspindel nicht immer weiter. Manche Strukturteile sind einfach lang. Dafür gibt es bei Chiron die Mill-Baureihe. Sie beginnt mit der Mill 800 five axis und reicht bis zur Mill 8000. Bis zu 8000 Millimeter Verfahrweg in X stehen bei der größten Maschine zur Verfügung. Damit deckt die Baureihe sowohl 5-Achs-Komplettbearbeitung als auch die Langbettfertigung großer Werkstücke ab. Interessant ist dabei die Möglichkeit, ab der Mill 2000 den Arbeitsraum zu teilen. In der Praxis bedeutet es: Während auf einer Seite gearbeitet wird, kann auf der anderen Seite gerüstet oder be- und entladen werden. Wieder geht es darum, die Zeit auf der Maschine optimal zu nutzen.
Fräsen und Drehen zusammenbringen
Eine weitere Gefahr, Zeit zu verschwenden, liegt im Umspannen. Fräsen auf der einen Maschine. Drehen auf der nächsten. Dann vielleicht noch einmal fräsen. Ja, das funktioniert. Aber es kostet Zeit. Und es belastet die Logistikressourcen. Mit der Baureihe 715 geht Chiron deshalb einen anderen Weg. Diese Maschine kombiniert 5-Achs-Bearbeitung mit Fräs-Dreh-Operationen. Werkstücke können auf sechs Seiten komplett bearbeitet werden. Je nach Ausführung sind Werkstücke bis 400 Millimeter Durchmesser und 1400 Millimeter Länge möglich. Das integrierte Werkstückhandling unterstützt den automatisierten Betrieb.
Für Aerospace ist das dort interessant, wo ein Bauteil sowohl Fräs- als auch Drehoperationen braucht. Die Rechnung ist einfach: Eine Aufspannung weniger, eine Übergabe weniger, ein Transport weniger. Und damit ein Stück Fertigungsablauf weniger, bei dem etwas schiefgehen kann.
Qualität entsteht nicht erst am Prüfplatz
Dabei ist die Sache mit der Qualität mindestens genauso wichtig wie die Geschwindigkeit. Denn Aerospace verzeiht wenig. Ein Teil kann nicht einfach deshalb als gut gelten, weil es schnell gefertigt wurde. Es muss maßhaltig sein. Es muss reproduzierbar sein. Der Prozess muss beherrscht werden. Und das muss alles dokumentierbar sein. Deshalb wandert die Qualität zunehmend in den Prozess.
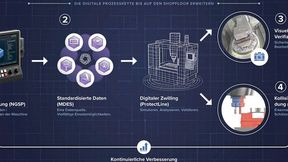
Chiron bietet dafür mit SmartLine digitale Lösungen zur Überwachung und Absicherung der Fertigung. ConditionLine überwacht den Zustand relevanter Maschinenkomponenten. ProcessLine unterstützt die Prozessüberwachung. ProtectLine dient unter anderem dem Schutz vor Kollisionen.
Aktuelle Daten sorgen dafür, dass während der Bearbeitung zuverlässig erkannt wird, ob etwas aus dem Ruder läuft.
Das verändert zunehmend die Rolle und die Bedeutung der erfassten Daten. Sie sind nicht mehr nur etwas, das nach der Bearbeitung in einer Datenbank landet. Sie sollen dafür sorgen, dass während der Bearbeitung zuverlässig erkannt wird, ob etwas aus dem Ruder läuft. Das ist besonders wichtig, wenn die Maschine autonom arbeitet. Denn je weniger der Bediener unmittelbar dabeisteht, desto wichtiger wird die Fähigkeit der Maschine, ihren eigenen Zustand und den Prozess zu beobachten.
Ein anderer Umgang mit Maschinen
Damit verändert sich auch die Planung einer Fertigung. Nehmen wir ein Bauteil, das bisher auf zwei Maschinen bearbeitet wurde. Die Arbeitsfolge könnte so aussehen: Fräsen – Umspannen – Drehen – Prüfen – Transportieren. Vielleicht noch einmal nacharbeiten. Mit einer geeigneten 5-Achs- oder Fräs-Dreh-Maschine kann daraus ein deutlich kompakterer Ablauf werden.
Sind zehn unterschiedliche Bauteile zu bearbeiten, wird bisher jedes Teil einzeln vorbereitet, die Maschine bestückt, das Teil bearbeitet, die Maschine ausgeräumt - und dann beginnt mit dem nächsten Werkstück wieder alles von vorn. Mit einer Palettenautomation kann daraus ein Auftragspool werden: Die Maschine bekommt eine Liste mit den Bearbeitungsaufträgen und allen Daten. Die Automation wird mit den entsprechenden Rohteilen beladen. Und der Bediener kümmert sich um den Prozess.
Das Potenzial schlummert zwischen den Spänen
Genau solche Kombinationen aus Maschine, Automation und digitaler Prozesskontrolle rücken bei Chiron zunehmend in den Mittelpunkt. Auf der AMB 2026 zeigte das Unternehmen beispielsweise die Kombination aus FZ 16 S five axis und Variocell Pallet sowie eine FZ 19 S five axis mit neuem Palettenwechsler. Der Vorteil solcher Systeme sind lange autonome Spindellaufzeiten
Genau hier liegt einer der entscheidenden Unterschiede zur Fertigung von früher. Damals wurde vor allem gefragt: Wie schnell kann die Maschine fräsen? Heute kommt eine zweite Frage dazu: Wie lange kann sie fräsen, ohne dass jemand eingreifen muss? Das bedingt einen großen Unterschied in der Herangehensweise.
Denn eine Maschine, die zehn Stunden am Tag mit einem Bediener läuft, ist etwas anderes als eine Maschine, die zehn Stunden läuft und sich dabei die Aufmerksamkeit eines Bedieners mit mehreren Maschinen teilt. Eine Maschine mit Palettenautomation ist etwas anderes als eine Maschine, die nach jedem Teil auf den nächsten Auftrag wartet. Und eine Maschine, die ihren Prozess überwacht, ist etwas anderes als eine Maschine, deren Zustand ausschließlich vom Bediener beurteilt wird. Die Werkzeugmaschine von heute wird damit zum Bestandteil eines Systems. Nicht isoliert. Sondern eingebunden in ein abgestimmtes Fertigungskonzept.
Paradigmenwechsel
Neue Anforderungen an die Fertigung
Aerospace wird industrieller
Der Hochlauf der Luftfahrtprogramme beschleunigt diese Entwicklung. Airbus hat 2025 insgesamt 793 Verkehrsflugzeuge ausgeliefert und 1000 Bruttobestellungen verbucht. Der Auftragsbestand lag zum Jahresende bei 8754 Flugzeugen. Im ersten Halbjahr 2026 wuchs der Auftragsbestand weiter auf 9222 Verkehrsflugzeuge. Das erhöht den Druck auf die Flugzeughersteller, mehr Maschinen in kürzerer Zeit auszuliefern. Gleichzeitig bleibt die Lieferkette gefordert. Denn mehr Flugzeuge bedeuten mehr Komponenten. Mehr Komponenten bedeuten mehr Bearbeitung. Allerdings kann das nicht zwangsläufig mehr Menschen an den Maschinen bedeuten - die am Arbeitsmarkt verfügbaren Ressourcen sind begrenzt. Der sinnvollere Weg ist, die vorhandene Arbeitskraft produktiver einzusetzen. Der Mensch rüstet, plant, überwacht und – nur bei Bedarf – greift ein. Intelligente Automatisierung übernimmt das Handling. Und die Maschine nutzt Spindelzeit optimal für die Produktion. Link hier
Während es früher um die Fertigung eines einzelnen Teils ging, geht es heute darum, ganze Serien zu fertigen. Und zwar jedes einzelne Teil davon mit derselben Qualität, in derselben Zeit und möglichst mit demselben Aufwand. Das ist der eigentliche Schritt von der manufakturellen Fertigung zur industriellen Produktion: Nicht die Stückzahl allein – sondern die Wiederholbarkeit.
Die Fertigung gewinnt, die am wenigsten Zeit verliert
Die entscheidende Frage lautet dann nicht mehr: Welche Maschine kann dieses Bauteil fertigen? Sondern: Wie muss der Prozess aussehen, damit aus jedem Rohling zuverlässig, schnell und wirtschaftlich ein fertiges Aerospace-Bauteil wird? Darauf kommt es an. Denn wenn die Luftfahrtindustrie ihre Produktionsraten weiter erhöht, wird nicht die schnellste einzelne Maschine gewinnen. Sondern die Fertigung, die insgesamt am wenigsten Zeit verliert.